


Монтаж вытяжного рукава сварочного поста в Хосте
Монтаж вытяжного рукава сварочного поста в Хосте
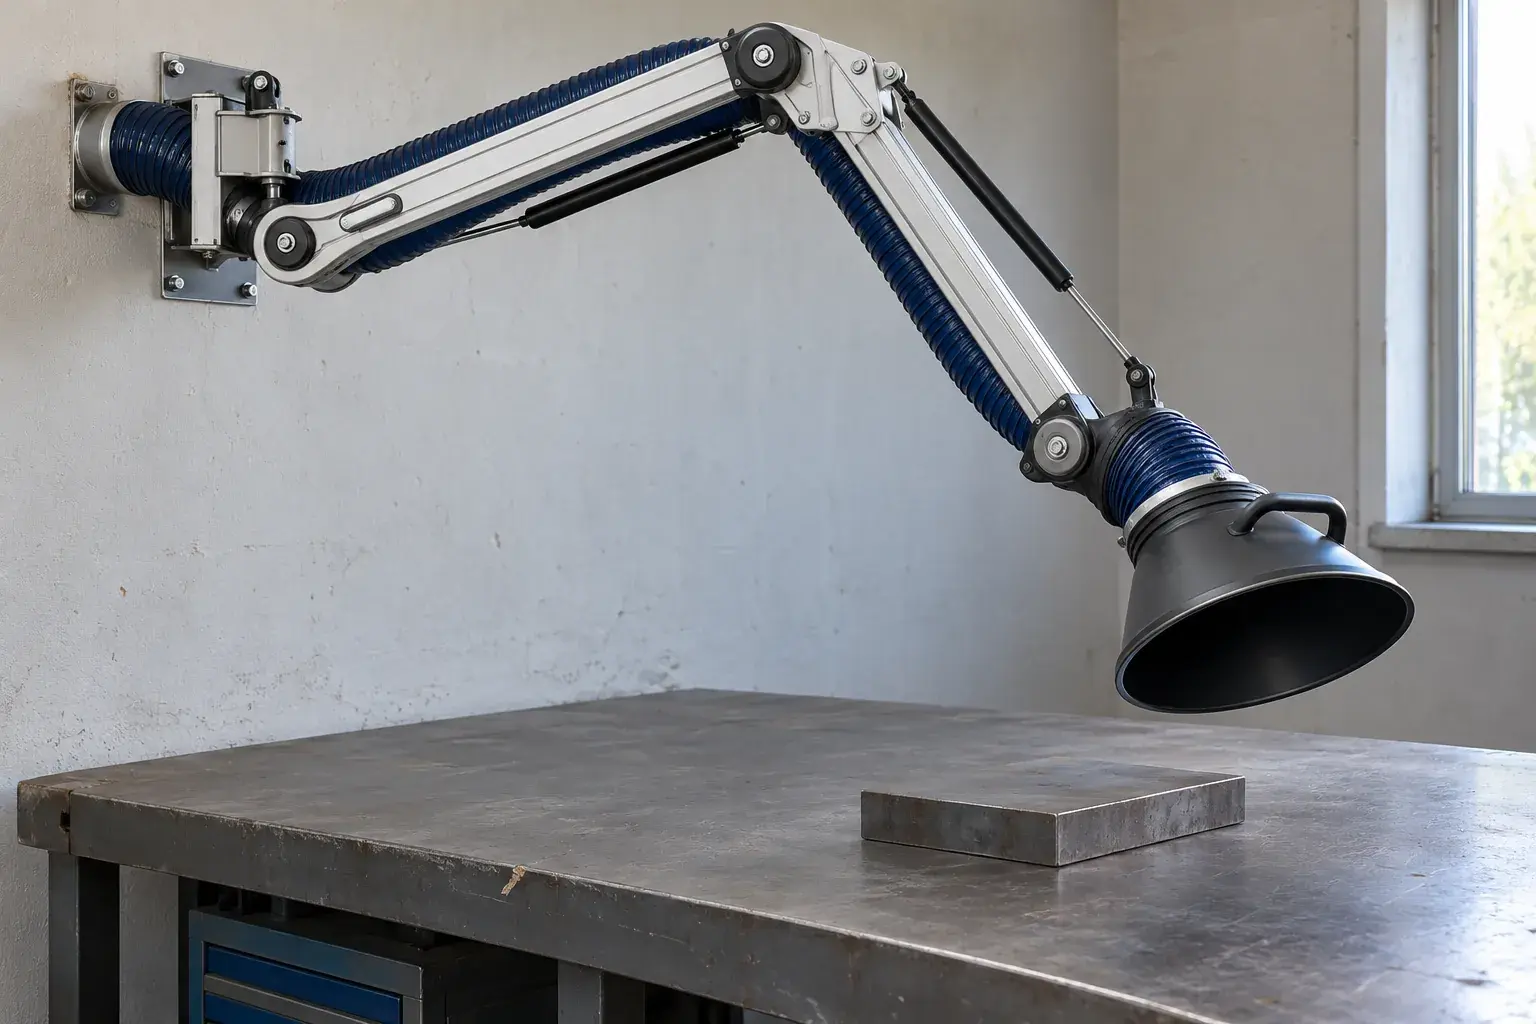
У сварочного стола вытяжной зонт должен перемещаться вместе с местом работы. Для ремонтной мастерской в Хосте рассматриваем шарнирный рукав FUMEX PR: его приемник подводим к источнику выделений, а опору крепим к проверенному основанию. Такой отсос подбираем по захвату загрязнений и сопротивлению сети. Одной длины рукава в заказе недостаточно: на площадке проверяем рабочую зону, состав удаляемой среды и путь воздуха до выброса.
Сначала намечаем движение приемника
Сварщик должен доставать до шва, видеть деталь и свободно убирать горячий инструмент. Поэтому на месте отмечаем край верстака, положения заготовок и крайние положения приемника. Рулеткой измеряем расстояния до стены и прохода, уровнем проверяем монтажную поверхность. Слабая облицовка сама по себе не становится основанием для консольной нагрузки.
У PR несущие рычаги расположены снаружи воздушного тракта. Две газовые пружины уравновешивают рукав, но их усилия различаются между длинами серии. Проверяем обозначения комплекта по схеме изготовителя: похожие пружины нельзя переставлять между плечами произвольно. Также сверяем материал шланга с температурой и составом удаляемой среды; обычное исполнение не подменяет взрывозащищенное.
Собираем опору и подвижную часть
Крепеж основания выбираем по материалу стены и расчетной нагрузке, а отверстия размечаем по штатному кронштейну. Перфоратор, пылеудаление, торцевые ключи и биты готовим под конкретное основание и комплект. Газовые пружины устанавливаем при поддержанном рукаве, в последовательности рисунков PR 1500-4000. Проверяем фиксацию соединений, а не только наличие деталей на местах.
Быстросъемные соединения шланга собираем без складки на уплотняемой кромке. После монтажа перемещаем приемник по всей намеченной зоне: шарниры не должны закусывать, шланг - пережиматься, а рукав - самопроизвольно уходить от выбранного положения. Проверяем доступ к заслонке и к местам будущей очистки.
Расход проверяем в рабочем положении
Положение рукава меняет сопротивление. Замеры выполняем анемометром или расходомерным комплектом на подходящем измерительном участке, а перепад давления контролируем дифференциальным манометром. В ведомость заносим положение приемника, расход в м³/ч и перепад в Па. Если используем скорость и площадь сечения, расход рассчитываем как Q = 3600 × v × S, где v выражена в м/с, S - в м².
Для захвата подводим приемник близко к месту выделений, не перекрывая работу. Рекомендация FUMEX о расстоянии в несколько диаметров связана с рекомендованным расходом и условиями вокруг поста. Не превращаем ее в гарантию очистки воздуха при любом сквозняке. При неудовлетворительном захвате проверяем положение зонта, подсосы, фильтр и возможности вентилятора.
Нормативная граница и приемка
Для сварочного поста учитываем ГОСТ 12.3.003-86 в области безопасности электросварочных работ. СП 73.13330.2016 относится к монтажу внутренних инженерных систем. При этом СП 60.13330.2020 прямо исключает ряд технологических отсосов: автоматически назначать его требования самому сварочному рукаву нельзя.
Принимаем устойчивое крепление, свободное перемещение, сохранение положения и подтвержденный проектный расход. Отдельно проверяем приток взамен удаляемого воздуха. Заказчику передаем схему рабочей зоны и записи замеров; изменение расстановки столов становится поводом повторно оценить захват.
Частые вопросы
Можно поставить более длинный рукав на прежнюю опору?
Проверяем нагрузку, кронштейн, рабочий радиус и совместимость серии. Совпадение диаметра шланга этого не подтверждает.
Достаточно проверить тягу ладонью?
Нет. Такое ощущение не показывает расход и не подтверждает захват в рабочем положении приемника.
Нужно ли очищать шарниры вместе со шлангом?
Осматриваем наружные подвижные соединения отдельно. Очистку воздушного тракта выполняем способом, совместимым с материалом и удаляемыми загрязнениями.