


Раструбная сварка полипропиленовых труб в Лазаревском
Раструбная сварка полипропиленовых труб в Лазаревском
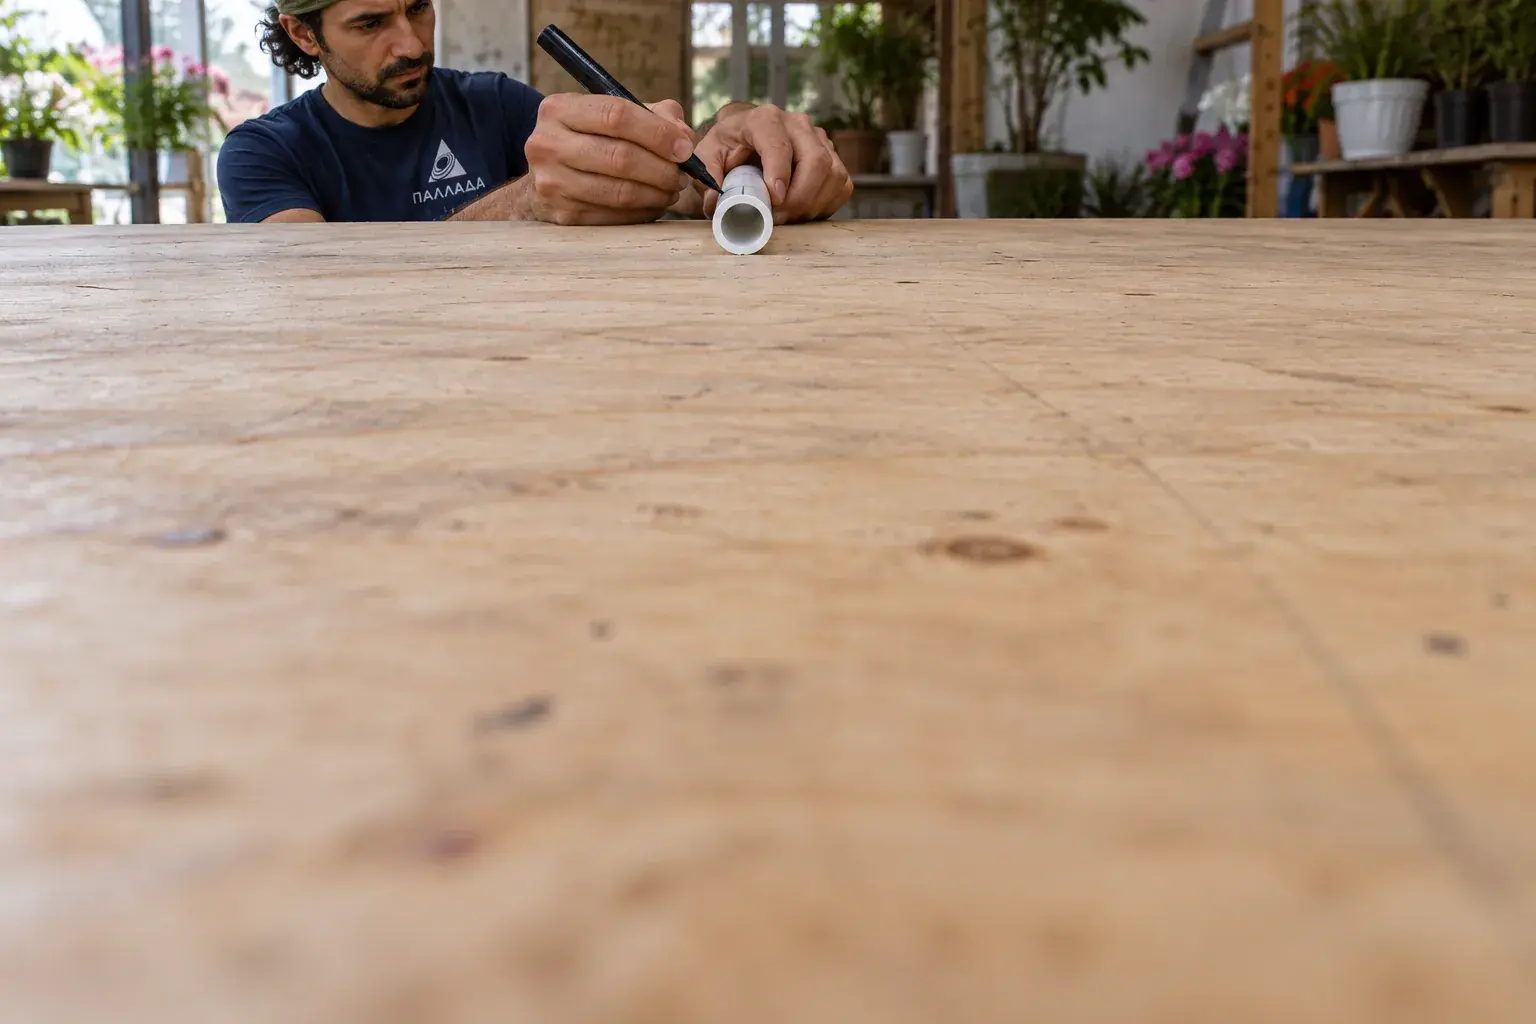
Ровный наружный валик еще не доказывает, что внутри трубы осталось нужное проходное сечение. При сборке водопровода в помещении подготовки цветов в Лазаревском контролируем не только внешний вид полипропиленового соединения. Режим нагрева, глубина ввода и неподвижность при остывании определяют, каким получится скрытый стык.
Собираем комплект под материал трубы
Перед работой читаем обозначение труб и фитингов, назначение линии и температурный режим. Для изделий VALTEC серии VTp.700 используем паспорт именно этих соединителей. Полипропилен, стекловолоконное армирование и алюминиевая прослойка требуют различной подготовки торца; одинаковый наружный диаметр не отменяет этого различия.
На рабочем месте нужны труборез, измеритель длины, маркер, соответствующий инструмент подготовки торца и аппарат раструбной сварки с насадками нужного размера. Проверяем состояние покрытия насадок и чистоту рабочих поверхностей. До сборки основной трассы предусматриваем контрольное соединение на образцах того же комплекта. При необходимости его разрезаем для оценки геометрии прохода; такой образец не включаем в водопровод.
Разметка ограничивает глубину
Отрезаем трубу перпендикулярно оси, подготавливаем торец и наружную фаску согласно паспорту. Для PP-R/AL/PP-R документ VTp.700 предусматривает специальную торцовку с выборкой алюминиевого слоя на глубину 2 мм. Этот прием относится к указанному строению трубы, а не ко всем полипропиленовым изделиям подряд.
До нагрева отмечаем глубину посадки и взаимный поворот деталей, примеряем трассу без силового изгиба. Особенно важно заранее развернуть уголок, который после сварки должен попасть в крепление у мойки. Исправлять направление вращением уже схватывающегося соединения не планируем. Если положение выбрано неверно, переделываем участок с новыми деталями.
Время считаем отдельно от температуры
Паспорт VALTEC задает температуру инструмента 260 °C и таблицу режимов по наружному диаметру. Например, для 20 мм в ней указаны 5 секунд нагрева, 4 секунды сварки и 120 секунд остывания. Это данные конкретной системы из документа, а не замер на описываемом объекте. При иных материалах и условиях проверяем их собственные указания.
Трубу и фитинг нагреваем одновременно на подходящих насадках, затем соединяем до подготовленной отметки и удерживаем без смещения в предусмотренный период. Секундомер помогает выдержать время; положение регулятора аппарата сверяем с его исправностью и рабочим режимом. Удлиненный нагрев ради более крупного валика не используем: он способен ухудшить геометрию соединения.
Принимаем доступную трассу
После остывания проверяем оси, закрепление и отсутствие напряжения у соединений. Дополнительная работа - перестановка опор у коротких подводящих участков, чтобы вес трубы и оборудования не висел на свежем стыке. Линию оставляем открытой для осмотра до предусмотренных проектом испытаний и оформления результатов.
СП 30.13330.2020 учитываем в проектном решении внутреннего водоснабжения. Режим испытаний назначаем по применимым документам для смонтированной системы; время остывания из таблицы сварки его не заменяет. В паспорте VTp.700 отдельно разделены неразборные полифузионные соединения и комбинированные соединители: последние замоноличивать не допускается. Доступ к ним предусматриваем заранее, до облицовки стены.
Частые вопросы
Можно ли сразу подать рабочее давление?
Нет. Паспорт разрешает нагружать соединение рабочим давлением после установленного времени остывания; затем выполняется предусмотренная проверка системы.
Что дает контрольный разрез образца?
Он позволяет увидеть геометрию соединения и прохода при выбранном режиме. Проверку герметичности основной линии он не отменяет.
Отчего на стыке появляется перекос?
Проверяем подготовку торцов, положение насадок и удержание деталей. Искривленный стык не маскируем последующим натяжением трубы к опоре.