


Газоснабжение окрасочной линии с каталитической сушкой в Адлере
Газоснабжение окрасочной линии с каталитической сушкой в Адлере
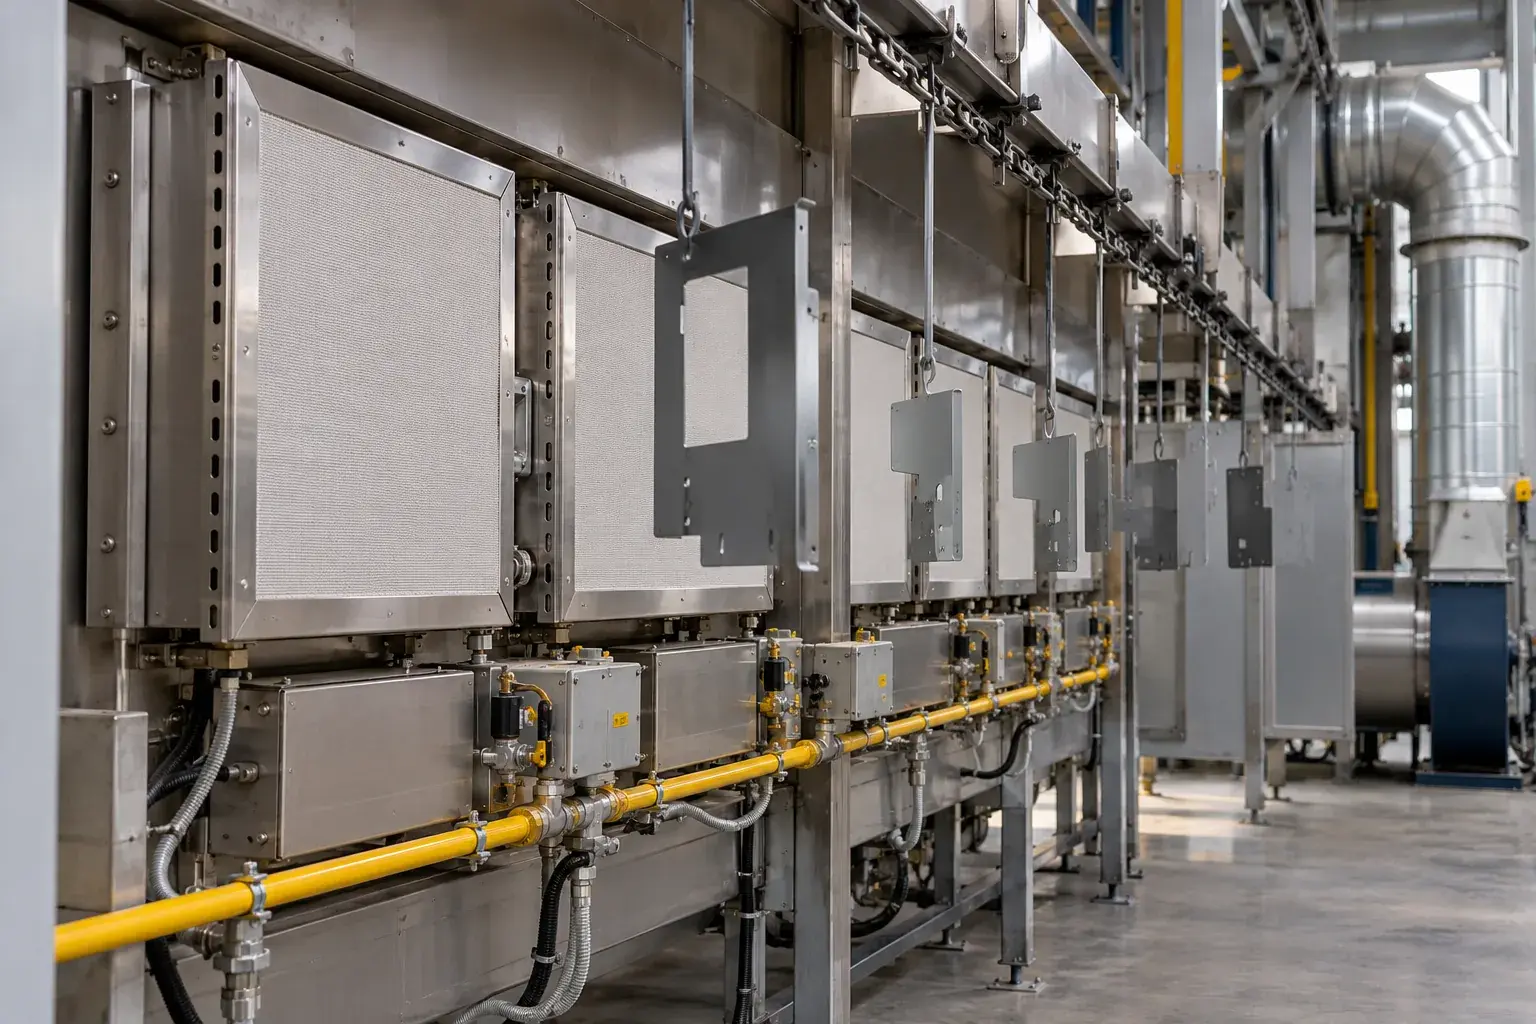
Покрытие металлической детали должно пройти заданный температурный цикл, пока изделие движется по линии. На новом окрасочном производстве в Адлере согласуем газоснабжение с каталитической инфракрасной сушкой. Топливная сеть, электрический предварительный нагрев, вентиляция и управление конвейером образуют связанную технологическую систему.
Режим задает покрытие
Совместно с технологом определяем тип материалов, размеры изделий, скорость движения и требуемый цикл обработки. Проверяем размещение панелей, газовую нагрузку, условия помещения и пути отвода выделений. Для покрытий с растворителями отдельно рассматриваем опасные зоны и согласованное исполнение оборудования.
В технической документации INFRAGAS панели INFRACAT описаны как каталитические газовые излучатели. Предварительный электрический нагрев подготавливает аппарат к рабочему процессу, а энергия передается изделию излучением. Отсутствие открытого пламени не отменяет требований к газовой безопасности и вентиляции; зарубежную маркировку не считаем универсальным разрешением для российского производства.
Связываем газ и электрическое управление
Газовую трассу рассчитываем на предусмотренное число одновременно работающих секций. Арматуру, контрольные точки и узлы отсечения размещаем с доступом вне опасного подхода к горячим поверхностям. Опоры трубопровода не нагружают присоединения панелей. Совместимость исполнений подтверждаем по документации поставляемого комплекта.
Подводы предварительного нагрева и температурных датчиков защищаем от механического повреждения и перегрева. Отдельно увязываем запуск с вентиляцией и готовностью конвейера. Наличие термопары у панели не означает, что вся линия уже имеет необходимые автоматические блокировки: их состав и последовательность предусматривает проект управления.
Температуру проверяем на изделии
При наладке применяем манометры соответствующего диапазона, приборы контроля герметичности и регистрации температур. Используем контактные датчики или подходящий измеритель на контрольном изделии. Пирометр на блестящем металле требует учета излучательной способности; случайное показание не принимаем за температуру всего покрытия.
Если сушка получается неравномерной, сопоставляем положение панелей, скорость линии и температурный профиль. Проверяем фактическую подачу топлива, предварительный нагрев и показания датчиков. Увеличение расхода газа способно перегреть часть изделия, сохранив холодный участок в другой зоне. Причину устраняем регулировкой согласованного режима или восстановлением неисправного элемента, а не отключением защит.
Испытываем останов всей линии
Проверяем предусмотренные действия при отказе вентиляции, остановке конвейера, потере разрешающих сигналов и аварийной команде. Подтверждаем прекращение подачи топлива там, где это требуется схемой, и безопасный порядок повторного запуска. Работы внутри секции выполняем после отключения источников энергии и охлаждения.
Для газораспределительной части учитываем СП 62.13330.2011 с изменениями в пределах его области применения. Специальные требования к процессу, среде и изготовителю оборудования выполняем дополнительно. Передаем исполнительную схему, протоколы, настройки и инструкции для оператора. При приемке оцениваем и газовую сеть, и воспроизводимость согласованного цикла обработки, не обещая одинаковую сушку для любых лакокрасочных материалов.
Частые вопросы
Каталитическая панель работает без электричества?
Для рассматриваемого исполнения нужен предусмотренный предварительный нагрев и управление.
Можно исключить вытяжку из-за отсутствия пламени?
Нет. Вентиляцию определяют процесс, выделения и условия безопасной работы.
Любая остановка допускает немедленный повторный пуск?
Причину устанавливают и выполняют предусмотренную последовательность восстановления.